Filament zieht Wasser aus der Luft — nicht sichtbar, aber messbar. In der heißen Düse wird das Wasser zu Dampf: Blasen, Fäden, matte Flächen. Danach ist deine Spule trocken — und in der Box bleibt sie es.
Erst prüfen, ob die Spule wirklich nass ist
Hör an der Düse hin, während der Drucker extrudiert. Ein leises Knistern oder Zischen ist Wasserdampf, der entweicht.
Schieb Filament ohne Druckauftrag vor und schau auf den Faden. Nass: kleine Bläschen, Unterbrechungen, matte Oberfläche. Trocken: ein glatter, gleichmäßiger Faden.
Wenn du eine 0,1-g-Waage hast, wieg die Spule. Notier das Gewicht — nach dem Trocknen wiegst du nochmal.
Du weißt jetzt, ob die Spule Wasser hat. Bei Nylon ist ein feuchter Druck schaumig, voller Blasen und breiter als geplant; bei PETG kommen Nachlaufen und Klumpen an der Düse dazu.
Trocknen im Filamenttrockner
Ein Filamenttrockner ist ein beheizter Kasten mit Ventilator und Thermostat. Er hält die Temperatur genau — das zählt, weil PLA-Trocknung und PLA-Erweichung nur 5 °C auseinanderliegen.
Stell die Temperatur nach der Tabelle ein (Werte von Bambu Lab für den Umluftofen). Ein Trockner mit schwacher Heizung braucht bei weniger Temperatur länger.
Leg die Spule ein und lass sie die volle Zeit drin. 8 Stunden sind das Minimum.
Wenn du vorher gewogen hast, wieg jetzt nochmal. Mehrere Gramm weniger sind das Wasser.
Der Faden kommt glatt aus der Düse, kein Knistern mehr. Bei Nylon geht die Spule jetzt direkt in die Trockenbox — es zieht innerhalb von Stunden wieder Wasser.
Trocknen im Backofen — nur mit Thermometer
Backofen ohne Thermometer: 10 °C daneben sind normal — für PLA ist das der Unterschied zwischen trocken und verschmolzen.
Stell ein Ofenthermometer auf den Rost und heize auf die Zieltemperatur vor. Viele Öfen beginnen erst bei 50 °C.
Schalte auf Umluft, nicht Ober-/Unterhitze. Umluft verteilt die Wärme, Unterhitze grillt die untere Windung.
Leg die Spule auf den Rost, nie aufs Blech. Das Blech ist heißer als die Luft.
Lass die Tür einen Spalt offen und kontrollier das Thermometer nach 15 Minuten.
Trockne PETG, ASA und Nylon nach der Tabelle. PLA nur, wenn das Thermometer stabil 50 °C zeigt — sonst lieber Trockner.
Das Thermometer bleibt in der Zeit innerhalb von 5 °C um den Zielwert. Zeigt es mehr, Ofen aus und Tür weiter auf.
Trocken lagern, damit es trocken bleibt
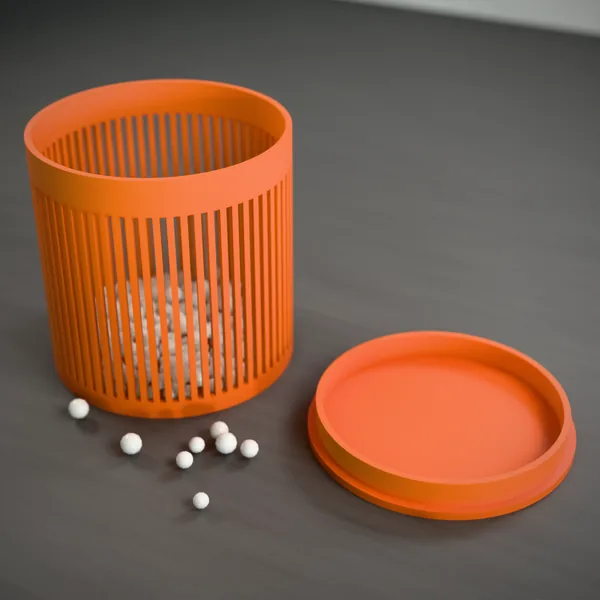
Steck die Silica-Gel-Dose in die Bohrung der Spule. 50 mm passt in jede Spule; die Wand ist geschlitzt, Luft kommt an die Perlen, die Perlen bleiben drin. So wandert das Trockenmittel mit der Spule.
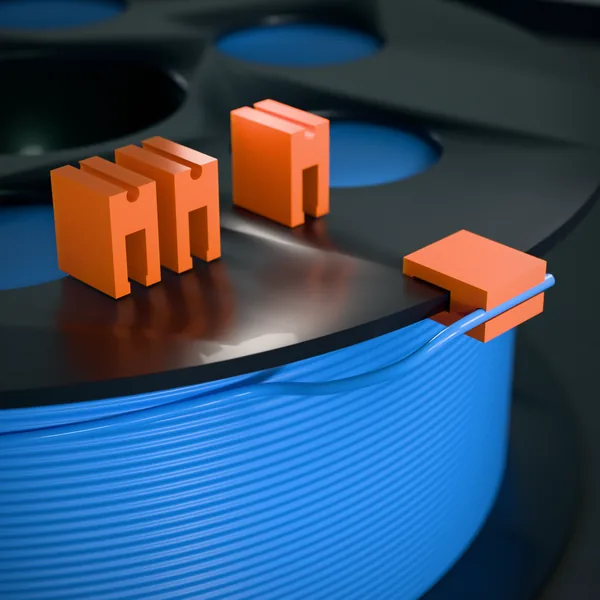
Klemm das Filamentende mit einem Filament-Clip fest. Sonst lockert sich die Spule im Beutel.
Pack die Spule in einen dicht schließenden Beutel oder eine Box mit Dichtung. Die Lieferbeutel taugen, solange der Verschluss hält.
Leg einen Feuchtemesser dazu. Unter 20 % relative Feuchte ist gut, unter 10 % sehr gut.
Der Feuchtemesser zeigt nach einem Tag unter 20 %. Bleibt er bei 40 %, ist die Box nicht dicht.
Wie schnell eine Spule wieder Wasser zieht, hängt vom Material ab: PLA offen über Wochen, PETG im feuchten Sommer in Tagen, TPU und Nylon in Stunden. Pappspulen speichern Feuchte und geben sie ans Filament weiter. Auf dem Spulenhalter neben dem Drucker darf PLA ein paar Tage offen liegen, Nylon nicht.
Silica-Gel regenerieren statt wegwerfen
Schau auf die Farbe. Gesättigt: orange Perlen werden dunkelgrün, blaue werden rosa.
Trockne die Perlen bei 100–120 °C im Backofen, 1–2 Stunden, bis die Farbe zurück ist. Beutel mit Papier- oder Vlieshülle vertragen das; lose Perlen aufs Blech, nicht in Kunststoffdosen.
Die Perlen haben ihre Ausgangsfarbe. Hinüber ist Silica-Gel erst, wenn es zerbröselt oder sich nicht mehr verfärbt — meist nach Dutzenden Zyklen.
Wenn es nicht klappt
| Symptom | Ursache | Was tun |
|---|---|---|
| Knistert nach 8 h Trocknen immer noch | Trockner erreicht die Temperatur nicht oder Spule war sehr nass | 4 h nachlegen, Temperatur mit Thermometer prüfen |
| Windungen kleben aneinander | zu heiß (PLA über 55 °C) | Spule ist hinüber; nächstes Mal Trockner statt Ofen |
| Silica-Gel schlägt nach 2 Wochen wieder um | Box oder Beutel undicht | neue Dichtung, Beutel tauschen — nicht neues Silica-Gel kaufen |
| Fäden trotz trockener Spule | Rückzug oder Temperatur, nicht Feuchte | Filament-Musterchip mit dem trockenen Referenzdruck vergleichen |
Weiterlesen: Welche Temperaturen die Materialien beim Drucken brauchen, steht in Material. Warum Pappspulen im Wechsler klemmen, in Pappspule im AMS.