Dein Haken hat 100 % Füllung und bricht trotzdem ab? Dann zog die Last quer durch die Schichten. Ein gedrucktes Teil ist ein Stapel, kein Block — die Lage auf dem Druckbett entscheidet, ob er hält.
Die Schichtgrenze ist die Sollbruchstelle
Innerhalb einer Schicht ist das Material eine durchgehende Linie. Zwischen zwei Schichten liegt allein die Verschweißung, die entsteht, wenn heißer Kunststoff auf schon erkalteten trifft. Diese Nahtstelle ist die schwächste Stelle des ganzen Teils, und sie zieht sich durch jedes Modell, in jeder Schicht.
Gemessen hat das Stefan Hermann (CNC Kitchen) an Probestäben aus PLA. Liegend gedruckt und längs gezogen hält der Stab rund 63 MPa. Stehend gedruckt, sodass der Zug die Schichten voneinander trennt, reißt er bei 31 MPa — der Hälfte. Schräg unter 45° gedruckt liegt er dazwischen, bei etwa 40 MPa.
Die Hälfte ist weniger Reserve, als es scheint:
- Der Bruch kommt schlagartig. An der Schicht bricht ein Teil nicht zäh, sondern ohne Verformung vorher.
- Lasten sind selten reiner Zug. An einem Haken entsteht ein Biegemoment (die Kraft, die den Arm krümmt) und dehnt die Außenseite. Diese Dehnung trifft genau eine Schichtgrenze, wenn der Haken stehend gedruckt wurde.
- Kerben sammeln Spannung. Jedes Loch und jede scharfe Innenecke bündeln die Kraft an einer Stelle. Liegt dort eine Schichtgrenze, reicht ein Bruchteil der Nennlast.
Liegend, stehend, gekippt — drei Festigkeiten
- Liegend: Die längste Ausdehnung des Teils und die Richtung der Hauptlast liegen in der Druckebene. Die Schichten laufen durch das ganze Teil hindurch, wie die Fasern in einem Brett. Die feste Ausrichtung, für fast alles die richtige.
- Stehend: Die Last zieht senkrecht zur Druckebene, quer durch den Schichtstapel. Ein stehend gedruckter Haken, ein seitlich belasteter Zapfen, ein dünner Stiel brechen an der Schicht, meist dort, wo sich der Querschnitt ändert.
- Gekippt: Der Kompromiss, wenn ein Teil in keiner Lage flach liegt. Um 45° gedreht läuft keine Schichtgrenze mehr quer zur Lastrichtung, jede Schicht greift schräg in die nächste. Das kostet Stützen und Oberfläche, bringt aber ein gutes Viertel mehr Festigkeit als stehend.
So legst du ein Teil richtig
Such die Hauptlast. Wo zieht, drückt oder biegt später etwas? Bei einem Haken ist es der Zug am Arm.
Leg diese Richtung in die Druckebene. Die Schichten laufen dann längs durch die Last, nicht quer.
Wenn keine Lage flach liegt, kipp das Teil um 45°.
Ersetze einen Überhang durch eine Fase von 45° statt einer Stütze. Sie druckt ohne Hilfe und entfernt die scharfe Innenecke, in der sich Spannung sammelt.
Gib Haken und Winkeln 3 bis 4 Wandlinien statt 2. Die Wand trägt die Last am Rand, wo sie beim Biegen am größten ist.
Lass die Füllung bei 20 bis 40 %. Von 20 auf 60 % wird das Teil merklich schwerer, aber nur etwas fester — das Innere arbeitet beim Biegen kaum mit.
Im Slicer liegt der Haken auf der Seite, und keine Schichtgrenze läuft quer durch die Zugrichtung.
Liegend gedruckt zeigt ein Teil seine glatte Bettseite und seine Schichtlinien an den Flanken. Stehend gedruckt ist die Vorderseite gleichmäßig, aber das Teil schwach. Bei einem Schild spielt Festigkeit keine Rolle, hier gewinnt die Optik. Bei einem Haken, einer Halterung oder einem Griff gewinnt die Festigkeit, immer.
Darum liegen Haken und Winkel hier flach
Die Modelle dieser Seite legen die Hauptlast in die Druckebene — nicht als Einstellung im Slicer, sondern in der Form selbst. Deshalb liegt ein Modell im Konfigurator manchmal anders, als du es aufhängen würdest: Die Lage ist Teil der Konstruktion.
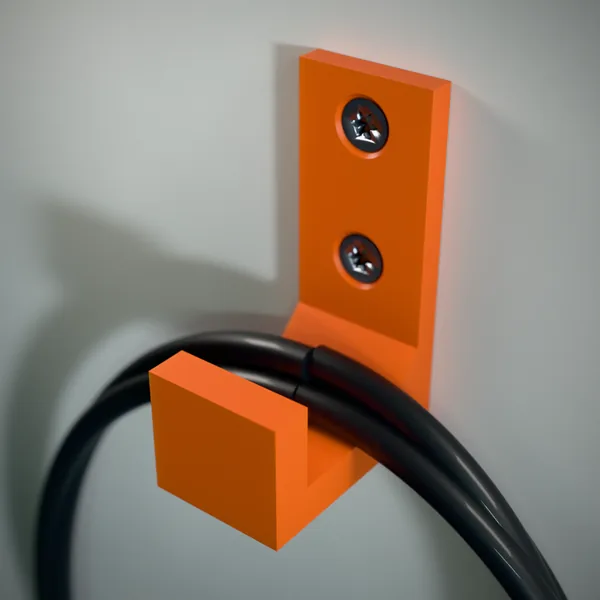
- Der Wandhaken druckt auf der Seite liegend: Arm und Nase entstehen in denselben Schichten, der Zug am Haken läuft längs durch das Material.
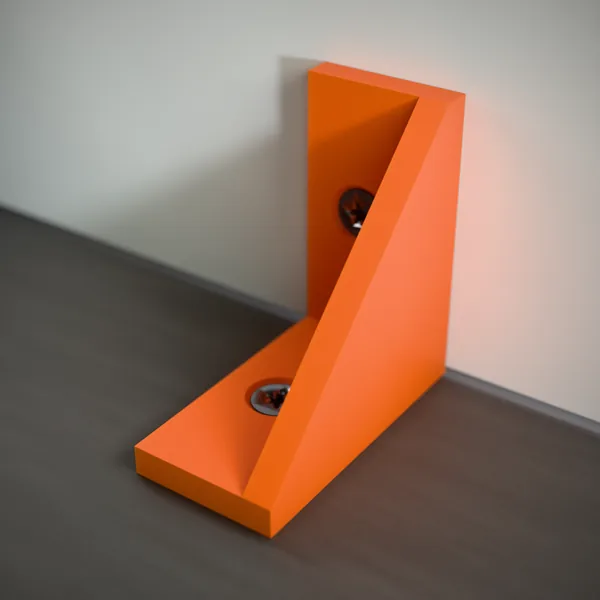
- Beim Winkel liegen beide Schenkel flach; die Ecke, an der die Kräfte zusammenlaufen, ist in jeder Schicht ein durchgehendes L.
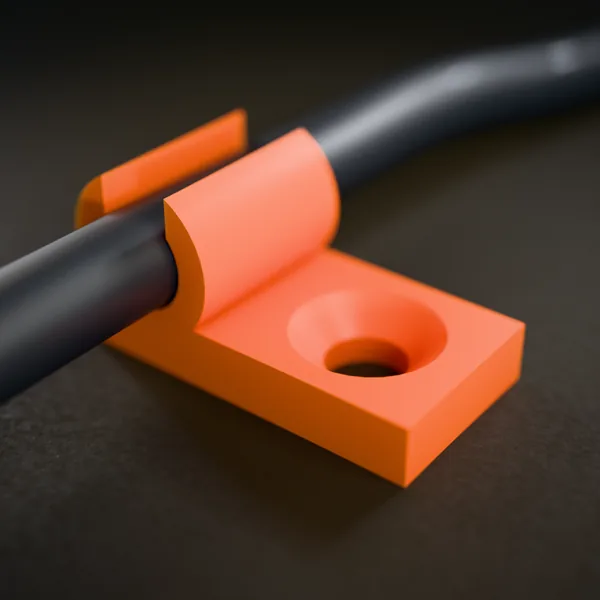
- Der Kabelclip und der Stab-Verbinder federn beim Einclipsen; die Lippen biegen sich in der Schichtebene, statt an ihr zu reißen.
- Beim Kopfhörer-Halter wächst der Sattel aus einem 45°-Keil, damit die Last des Bügels nicht auf eine Schichtgrenze drückt.
Diese Fehler kosten Festigkeit
- Haken stehend gedruckt, dafür 100 % Füllung und zehn Wände → bricht trotzdem an der Schicht, nur bei etwas mehr Last → Teil auf die Seite legen
- Überhang mit Stütze statt Fase → die scharfe Innenecke bleibt, dort sammelt sich die Spannung → 45°-Fase, sie druckt ohne Stütze
- Füllung statt Wände erhöht → merklich schwerer, kaum fester → 3 bis 4 Wandlinien, Füllung 20 bis 40 %
Heißer drucken verbessert die Verschweißung ein wenig, dickere Schichten ebenfalls. PETG verzeiht mehr als PLA, weil es zäher ist. Gegen die richtige Ausrichtung ist all das Feinschliff.
Weiterlesen: Was Füllung bringt, steht in Infill und Stabilität, wie viele Wände ein Teil braucht, in Wandstärke, wann eine Fase die Stütze ersetzt, in Überhänge.