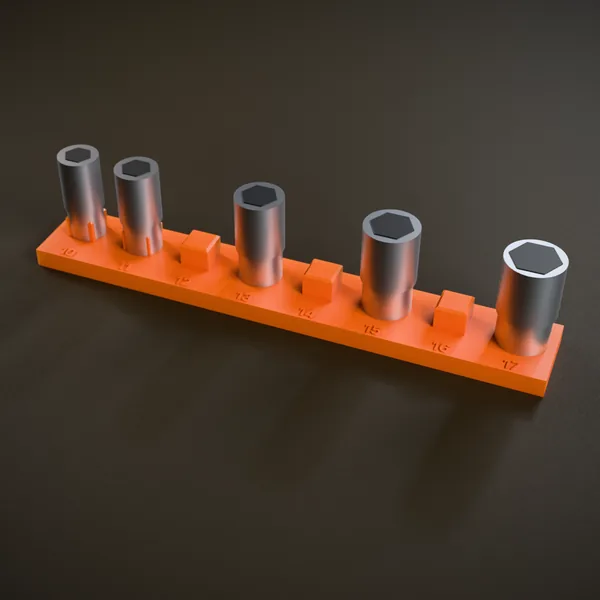
Die Steckschlüssel-Leiste kommt vom Bett, und zwischen den zwölf Zapfen hängt ein Spinnennetz. Jeder Faden ist Material, das die Düse auf dem Weg von Zapfen zu Zapfen verloren hat. Das ist Stringing.
Zapfen und Löcher zwingen die Düse zu Leerfahrten
Bei einer glatten Wand fährt die Düse ohne Unterbrechung. Bei zwölf Zapfen in einer Reihe muss sie zwölfmal je Schicht abheben, leer weiterfahren und neu ansetzen. Auf der Steckschlüssel-Leiste für ½″ sind das Vierkante von 12,5 mm im Abstand der dicksten Nuss plus 4 mm — bei 23 mm Nüssen also 14,5 mm Leerfahrt zwischen zwei Zapfen.
Die Zapfen sind 10 mm hoch. Bei 0,2 mm Schichthöhe sind das 50 Schichten mit je elf Leerfahrten: 550 Gelegenheiten für einen Faden. Deshalb sind Zapfenreihen der schärfste Stringing-Test, den du drucken kannst.
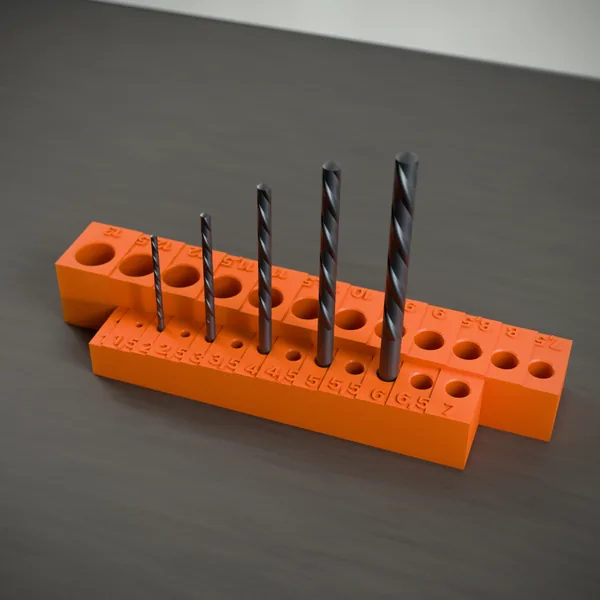
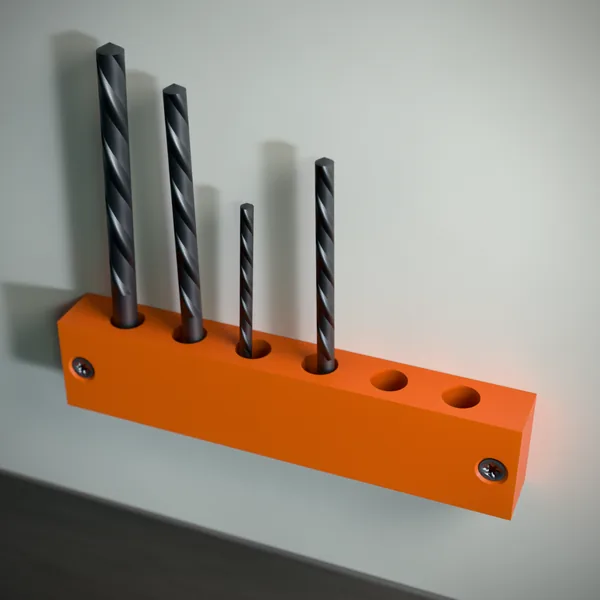
Löcher sind die stille Variante: Beim Bohrer-Ständer (Löcher ab 1 mm) und beim Bit-Halter (Sechskant 6,35 mm) fährt die Düse über die Öffnung hinweg. Ein Haar quer durch ein 1-mm-Loch, und der Bohrer passt nicht mehr hinein.
Im Hotend steht das geschmolzene Material unter Druck. Hebt die Düse ab, ohne dass der Extruder das Filament zurückzieht, drückt der Restdruck weiter Material heraus. Je heißer, desto dünnflüssiger, desto mehr tropft. Wasser im Filament wird in der Düse zu Dampf und treibt zusätzlich Material heraus.
Feuchtes Filament zuerst ausschließen
Knistert es an der Düse, sind Bläschen im Faden oder ist die Fläche matt, hat die Spule Wasser gezogen. Dann hilft kein Rückzug der Welt — Prusa rät, zuerst eine andere Spule zu probieren. PETG und TPU ziehen in Tagen Wasser, PLA in Wochen.
Trockne die Spule 8 Stunden (PLA 50 °C, PETG 65 °C) und druck denselben Test nochmal. Wie das geht, steht in Filament trocknen und lagern. Erst wenn die trockene Spule noch Fäden zieht, geht es an den Slicer.
So arbeitest du die Ursachen ab
Druck die Steckschlüssel-Leiste mit 8 Zapfen als Test. Ein kleiner Druck, der jede Änderung sofort sichtbar macht.
Trockne die Spule 8 Stunden, wenn sie knistert oder länger als eine Woche offen lag.
Lade das Druckerprofil des Herstellers neu und lies den Rückzug ab: 0,8 mm bei 30 bis 35 mm/s am Direktextruder, 3,2 mm bei 70 mm/s an der MINI.
Erhöh zuerst das Rückzug-Tempo, dann die Länge — höchstens bis 2 mm. Zu schnell, und der Motor überspringt Schritte; zu lang, und die Düse verstopft.
Senk die Temperatur um 5 °C je Testdruck, höchstens 10 °C unter den Profilwert. Darunter halten die Schichten nicht mehr.
Schalte „Wände nicht kreuzen“ ein — PrusaSlicer „Avoid crossing perimeters“, Bambu Studio „Avoid crossing walls“. Die Düse bleibt innerhalb der Wände, statt über die Zapfen zu fahren.
Rück mehrere Teile auf der Platte zusammen. Lange Fahrten zwischen Teilen sind die längsten Leerfahrten im Druck.
Prüf die Düse. Eine verschlissene Düse ist größer als im Profil und lässt mehr Material heraus — tauschen.
Zwischen den Zapfen hängt nichts mehr, und ein 1-mm-Bohrer gleitet ohne Widerstand in sein Loch.
Diese Fehler machen es schlimmer
- Rückzug auf 5 mm am Direktextruder → geschmolzenes Material wird über die Schmelzzone hinaus gezogen und verstopft → höchstens 2 mm, sagen Prusa und Bambu Lab
- Temperatur 20 °C auf einmal runter → Schichten haften nicht mehr, das Teil bricht an den Zapfen → 5 °C je Schritt, Stopp bei −10 °C
- Rückzug tunen, während die Spule nass ist → jede Einstellung wirkt, keine hilft → erst 8 Stunden trocknen, dann messen
- Z-Hop ganz aus, weil weniger Lift weniger Fäden bringt → die Düse streift die Zapfen und den frischen Rand → 0,4 mm lassen
Weiterlesen: Wie du Filament trocknest und trocken hältst, steht in Filament trocknen und lagern. Die Drucktemperaturen je Material in Material. Die Werkzeugleiste mit Sacklöchern ist der Test für Löcher statt Zapfen.