Dein Haken soll an die Wand, der Griff an die Tür — und die Schraube braucht Halt im Kunststoff. Das Gewinde mitzudrucken scheitert bei den Größen, die im Haushalt vorkommen.
Unter M8 kann der Drucker kein Gewinde
Ein M4-Gewinde hat eine Steigung (Abstand von Gang zu Gang) von 0,7 mm und eine Gewindetiefe von rund 0,4 mm. Das ist die Größenordnung einer einzelnen Düsenlinie und von zwei Schichthöhen. So ein Profil kann der Drucker nicht abbilden.
- Rille mit Treppenstufen statt Gewinde — die Schraube klemmt, rutscht durch, oder das Gewinde schert beim ersten Anziehen ab
- Übermaß der Linien: jedes Loch wird etwa 0,2 mm enger; beim Gewinde trifft das jede Flanke
- Ab M8, besser ab M10 ändert sich das: Steigung 1,25 bis 1,5 mm, die Flanken sind mehrere Linien breit, mit 0,1 bis 0,2 mm Spiel je Flanke läuft das Gewinde sauber
Deckel mit Grobgewinde und Knebelschrauben sind darum druckbar.
Weg 1: Die Schraube schneidet sich selbst
Du brauchst nichts als ein Loch im richtigen Maß: Die metrische Schraube formt sich ihr Gewinde selbst in den Kunststoff. Das funktioniert in PLA und PETG bis etwa M6 zuverlässig. Es hält für alles, was nicht ständig gelöst und wieder angezogen wird — jedes Herausdrehen nimmt etwas Material mit.
Das Loch ist das Kernloch (das Loch, das ein Gewindebohrer bekäme), plus 0,1 bis 0,2 mm für das Untermaß im Druck.
- Wand um das Loch: mindestens 3 mm, ab M5 ein Schraubendurchmesser
- Loch: ein senkrecht gedrucktes Sackloch (geht nicht durch)
- Einschraubtiefe: mindestens 8 mm
Weg 2: Gewindeeinsatz einschmelzen
Ein Gewindeeinsatz aus Messing hat außen eine geriffelte Hülse und innen das fertige Gewinde. Der Lötkolben erwärmt ihn, du drückst ihn in ein Loch, das etwas kleiner ist als die Hülse. Der Kunststoff schmilzt, fließt in die Riffelung und hält den Einsatz nach dem Abkühlen fest.
Das Gewinde lässt sich beliebig oft lösen und verträgt deutlich mehr Anzugsmoment (Kraft beim Festziehen) als jede selbstschneidende Verbindung.
Das Loch richtet sich nach dem Einsatz, nicht nach der Schraube. Für die gängigen Einsätze von ruthex und CNC Kitchen gilt: M3 in 4,0 mm, M4 in 5,6 mm, M5 in 6,4 mm, M6 in 8,0 mm gebohrt. Gezeichnet wird 0,2 mm größer.
Zeichne die Tasche etwa 1 mm tiefer, als der Einsatz lang ist. Verdrängter Kunststoff braucht Platz. Die Wand rundum mindestens 2 mm.
Setz eine flache Spitze oder eine Einsatzspitze mit dem Gewindemaß auf den Lötkolben.
Stell 10 bis 20 °C über die Drucktemperatur ein: rund 225 °C für PLA, rund 245 °C für PETG.
Schmilz den Einsatz ohne Druck bis auf den letzten Millimeter ein.
Drück ihn mit einem kalten, flachen Gegenstand bündig. So sitzt er gerade.
Der Einsatz schließt bündig mit der Oberfläche ab und steht nicht schief.
Weg 3: Mutter in der Sechskant-Tasche
Wo die Rückseite eines Teils erreichbar ist, hält eine Mutter besser als jedes Gewinde im Kunststoff — ihre Auflagefläche verteilt die Last. Die Tasche ist ein Sechskant; die Mutter wird von der Seite oder von hinten hineingeschoben, mit 0,2 bis 0,3 mm Spiel je Seite. So passt sie und dreht nicht mit.
- M4 mit 7 mm Schlüsselweite (Abstand zweier gegenüberliegender Flächen): Tasche 7,4 bis 7,6 mm breit
- M3 mit 5,5 mm Schlüsselweite: Tasche 5,9 bis 6,1 mm
- Liegend gedruckt ist die Decke der Tasche eine kurze Brücke, die ohne Stützen gelingt
Das sehen die Modelle hier vor
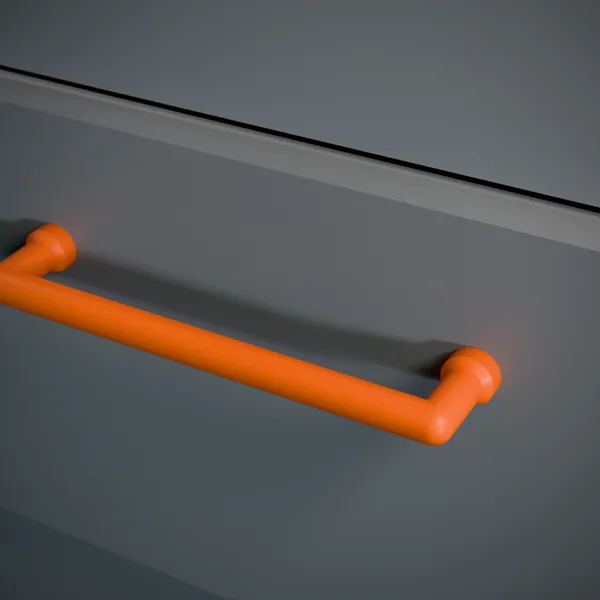
- Der Schrankgriff lässt die Wahl: Entweder schneidet sich die M4-Schraube in ein Kernloch mit 3,5 mm und 15 mm Tiefe ihr Gewinde, oder eine M4-Mutter liegt in einer Sechskant-Tasche mit 7,3 mm Schlüsselweite an der Türseite, dahinter 4,5 mm Durchgang. Der Griff druckt liegend, sodass der Zug der Schraube keine Schichtgrenze trifft.
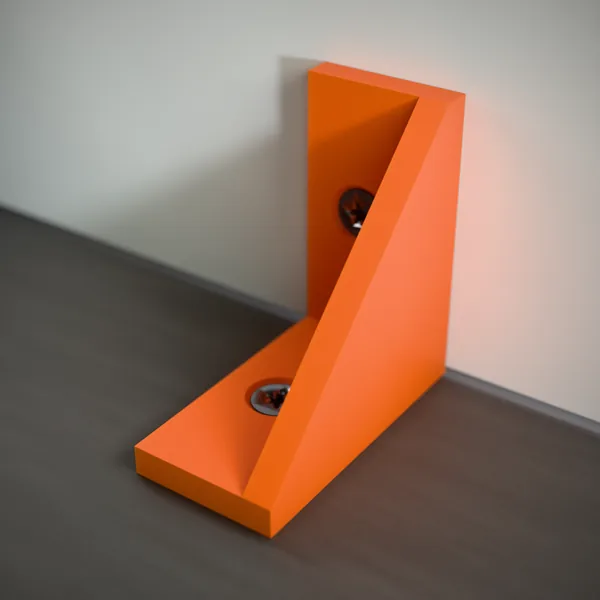
- Wandhaken, Winkel und Spulenhalter arbeiten mit Senkschrauben von vorn: Durchgangslöcher mit Senkung, der Schraubenkopf sitzt bündig. Das Gewinde greift im Dübel, nicht im Kunststoff.
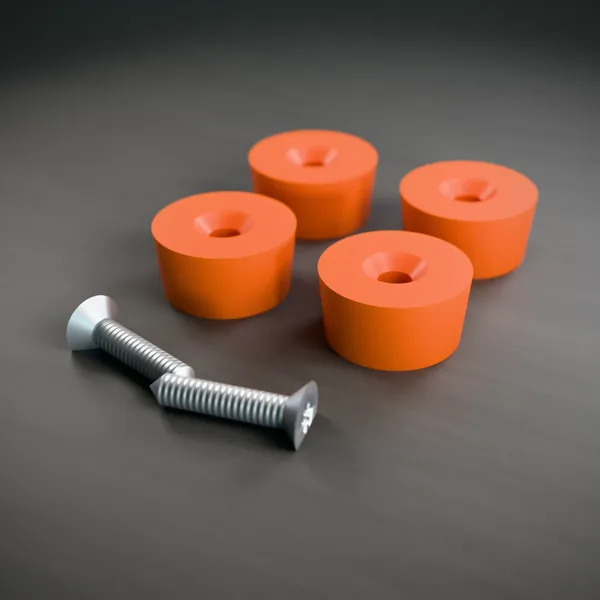
- Die Standfüße bekommen eine Senkbohrung von oben für Schrauben von 2,5 bis 6 mm.
Diese Fehler kosten das Gewinde
- Kernloch zu klein gezeichnet → die Schraube reißt das Teil auf → Kernloch plus 0,1 bis 0,2 mm für das Untermaß
- Kernloch zu groß → die Schraube hält nicht → bei M3 liegen zwischen beidem 0,5 mm, Tabelle oben
- Selbstschneidende Schraube ständig gelöst und angezogen → jedes Herausdrehen nimmt Material mit → Gewindeeinsatz einschmelzen
- Tasche für den Einsatz nicht tiefer als der Einsatz → verdrängter Kunststoff hat keinen Platz → 1 mm tiefer zeichnen
Weiterlesen: Wie viel Luft ein Loch im Druck braucht, steht in Spiel und Passung. Warum der Griff liegend druckt, in Druckrichtung.