Dein Deckel klemmt, die Hülse wackelt. Zwei Teile, die ineinandergreifen, brauchen Luft. Wie viel, entscheidet die Aufgabe: halten, gleiten oder frei bewegen. Und dein Drucker verschiebt jedes Maß — je nach Düse, Material und Kalibrierung.
Ein 10-mm-Loch hat im Druck 9,8 mm
Ein Loch fällt kleiner aus als gezeichnet, ein Außenmaß größer. Der Grund ist die Linie: Die Düse legt eine Spur von etwa 0,45 mm Breite ab, der Slicer plant deren Mitte auf die Kontur. Die halbe Linienbreite ragt deshalb ins Loch. Dazu drückt die Linie in Kurven nach innen, und das Material schrumpft beim Abkühlen um 0,3 bis 0,4 Prozent.
Die Schrumpfung wirkt in Prozent und fällt bei kleinen Teilen kaum ins Gewicht. Die Linienbreite wirkt in Millimetern und ist bei jedem Loch gleich groß. Bambu Lab misst an einem gezeichneten 6-mm-Loch 5,66 mm, rund 0,3 mm zu wenig. Ein Untermaß von 0,2 bis 0,3 mm bei einem senkrechten Loch ist die Regel, kein Fehler.
Senkrecht ist dabei das Stichwort. Ein Loch, dessen Achse nach oben zeigt, besteht aus vielen Kreisen und fällt gleichmäßig klein aus. Liegt die Achse in der Druckebene, setzt der Drucker das Loch aus Schichten zusammen. Oben sackt die Decke durch, das Loch wird zum Oval mit weniger Höhe als Breite.
Drei Spiele: klemmend, gleitend, lose
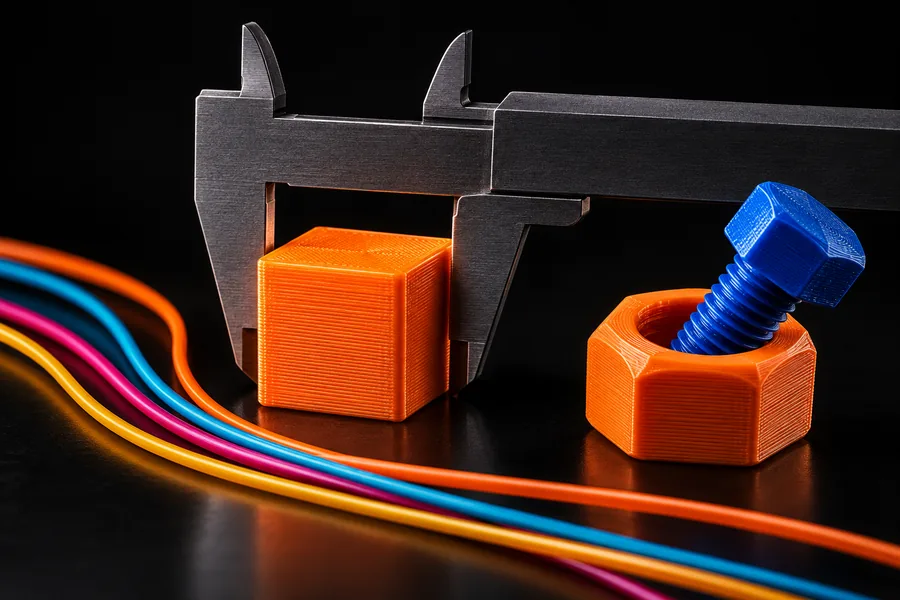
Spiel rechnest du je Seite, also als Abstand zwischen zwei Flächen — nicht als Differenz zweier Durchmesser. Ein Zapfen mit 10 mm in einem Loch mit 10,4 mm hat 0,2 mm Spiel je Seite.
- Klemmend, 0,1 mm je Seite — das Teil geht mit Druck hinein und bleibt, wo es ist. Richtig für eine Hülse außen in der Bohrung, für Magnete in ihrer Tasche und für alles, was sich nicht bewegen darf.
- Gleitend, 0,2 mm je Seite — das Teil geht von Hand ein und aus, ohne zu wackeln. Das Maß für Steckdeckel, Schiebedeckel und Wellen, die sich drehen sollen.
- Lose, 0,4 mm je Seite — das Teil fällt von allein hinein und hat spürbar Luft. Richtig für Durchgangslöcher, aufliegende Deckel und alles, was du oft entnimmst.
PETG braucht je Stufe etwa 0,05 mm mehr als PLA. Es fließt beim Ablegen stärker und bleibt länger weich.
So misst du das Spiel deines Druckers
Ein Toleranztest ist ein Satz aus Zapfen und Ringen mit gestuftem Spiel, meist 0,1 bis 0,5 mm in Schritten von 0,05 oder 0,1 mm. Er zeigt, was dein Drucker aus einem gezeichneten Spiel macht.
Druck den Test mit den Einstellungen des späteren Teils. Dieselbe Düse, dasselbe Material, dieselbe Schichthöhe — sonst misst du etwas anderes.
Prüf jedes Paar von Hand. Die Stufe, ab der der Zapfen mit Druck hineingeht, ist dein klemmendes Spiel.
Merk dir die Stufe, ab der er ohne Kraft gleitet. Das ist dein gleitendes Spiel; die Stufe, ab der er wackelt, dein loses.
Rechne die Abweichung aus. Gleitet ein Deckel bei dir erst ab 0,3 mm statt 0,2 mm, liegt dein Drucker 0,1 mm daneben.
Übertrag den Wert auf alle Modelle. Erhöh das Spiel im Feld um genau diesen Betrag, in Schritten von 0,05 mm.
Du kennst jetzt drei Stufen deines Druckers und einen Korrekturwert, der für jedes Modell gilt.
Die Modelle bringen ihr Spiel mit
Jedes Modell dieser Seite hat ein Spiel eingebaut, das zu seiner Aufgabe passt, und fragt es dort ab, wo es zählt.
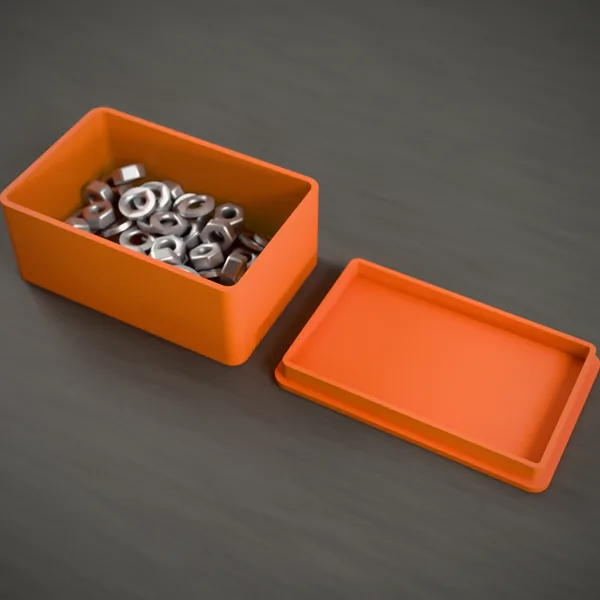
- Box mit Deckel: 0,3 mm je Seite für den Steckrand, damit der Deckel stramm sitzt; 0,5 mm machen ihn locker.
- Adapter-Hülse: zwei Spiele — außen 0,1 mm, damit sie in der Bohrung klemmt, innen 0,2 mm, damit die Welle gleitet.
- Rohrhalter und Kabelclip: kein Spiel, sondern eine Vorspannung — die Öffnung ist enger als das Rohr, damit die Lippen federn und halten.
- Klick-Stecker: hält seine Maße fest, weil die Kupplung sie vorgibt.
- Silica-Gel-Dose: sitzt mit 0,3 mm stramm, damit der Deckel beim Schütteln nicht abspringt.
Drei Gründe, warum es trotzdem klemmt
- Passt oben, klemmt unten → Elefantenfuß: die Düse drückt die erste Schicht aufs Bett, sie quillt 0,1 bis 0,3 mm nach außen → Fase an der Unterkante (viele Modelle hier haben sie), „Elefantenfußkompensation“ im Slicer, Bett kühler
- PETG-Teil passt plötzlich nicht mehr → Filament feucht: es fließt unsauber, wirft Bläschen, Linien werden breiter, Löcher enger → Spule trocknen
- Alles wird enger, ohne dass sich etwas geändert hat → Düse abgenutzt: eine Messingdüse weitet sich mit der Zeit, die Linien werden breiter, ohne dass der Slicer es weiß; ein zu hoher Materialfluss wirkt genauso → Düse wechseln, Fluss kalibrieren
Weiterlesen: Elefantenfuß erklärt die klemmende Unterkante, Wandstärke die Linienbreite, Filament trocknen die feuchte Spule. Spiel, Untermaß und Schwindung rechnet der Rechner unter „Passung“ vor.