Der Druck läuft eine Stunde, dann steht eine Ecke vom Bett ab, und die Düse zieht Rillen in die Seitenwand. Die Ecke wurde nicht abgestoßen — das Teil hat sich beim Abkühlen selbst hochgezogen. Das ist Warping.
Jede Schicht zieht an der darunter
Die Düse legt das Material heiß ab — PLA mit 220 °C, ASA mit 260 °C. Beim Abkühlen wird die Bahn kürzer. Die Schicht darunter ist schon fest und hält dagegen, deshalb entsteht Zug. Über hundert Schichten summiert er sich.
An einer Ecke treffen zwei Kanten zusammen, und ihre Kräfte addieren sich. Dazu kühlt der Außenrand schneller als die Mitte des Teils. Die erste Schicht hält, bis der Zug die Haftung übersteigt — dann hebt die Ecke, zuerst bei großen Grundflächen und viel Füllung.
Wie stark ein Material zieht, hängt am Schrumpf. Bambu Lab ordnet nach Risiko, vom größten zum kleinsten: PC, dann PA, ABS, ASA, PETG, zuletzt PLA. PrusaSlicer rechnet bei Prusament ASA 0,22 % Schwund gegen, bei PLA und PETG keinen. Unter 20 °C Raumtemperatur warpt auch PLA.
So bekommst du die Ecken unten
Bambu Lab sagt: Drei Grundschritte lösen 80 % aller Warping-Fälle, bevor eine Slicer-Einstellung angefasst wird. Deshalb diese Reihenfolge:
Wasch die Druckplatte mit Spülmittel und prüf den Z-Abstand. Eine schlecht gequetschte erste Schicht gibt zuerst nach — siehe Erste Schicht und Haftung.
Erhöh das Bett um 5 bis 10 °C. PLA auf 55 bis 65 °C. ABS und ASA um 10 bis 15 °C, Türen zu, Kammer über 40 °C.
Setz einen Brim von 8 bis 10 mm. Heben nur einzelne Ecken, reichen Brim-Ohren dort — in Bambu Studio Brim-Typ „Bemalt“, dann die Ecken anklicken.
Stell die Zugluft ab. Fenster, Ventilator und Klimaanlage kühlen eine Seite schneller. Offener Drucker im kühlen Raum: Bett weitere 10 °C höher.
Nimm Füllung und Wände zurück. Gyroid mit höchstens 25 %, nie über 50 %, höchstens 6 Wände — mehr Material zieht stärker.
Druck ASA im geschlossenen Gehäuse. Ohne Gehäuse große Flächen in PLA oder PETG drucken; große ASA-Platten warpen offen fast immer.
Nach jedem Schritt ein Testdruck: Die Ecken liegen bis zum Ende an, die Seitenwand zeigt keine Rillen.
Runde Ecken nehmen dem Zug die Spitze
Eine scharfe Ecke bündelt den Zug beider Kanten in einem Punkt. Ein Radius verteilt ihn — Markforged hat das am Testteil gezeigt: Mit Radius an den senkrechten Kanten ging das Warping deutlich zurück. Der Radius kostet nichts und wirkt bei jedem Material.
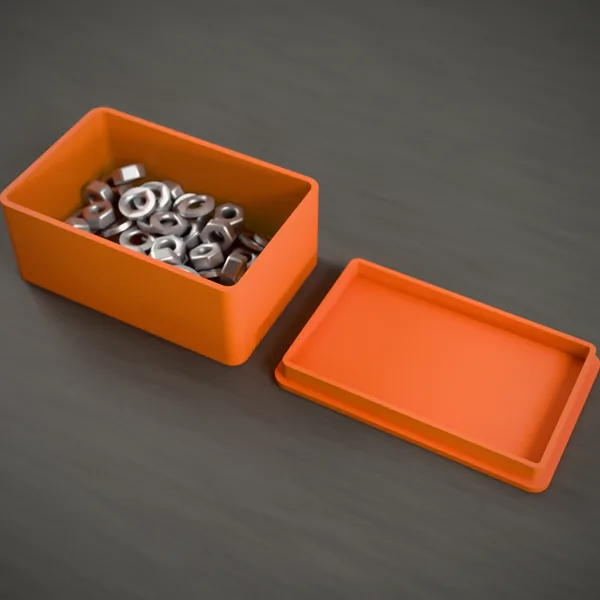
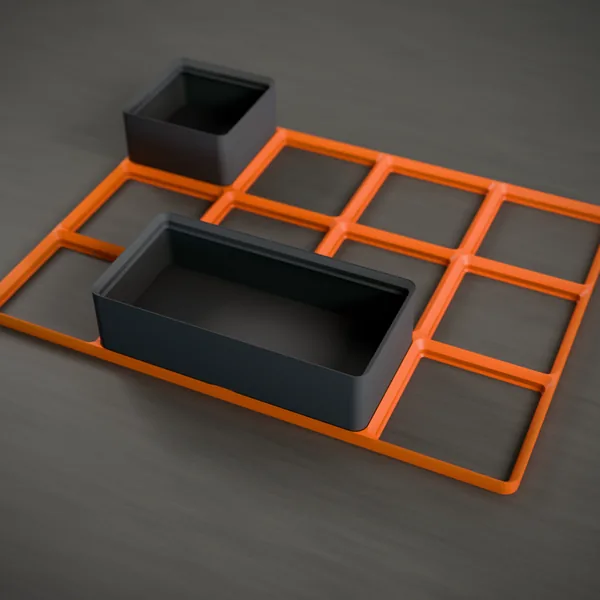
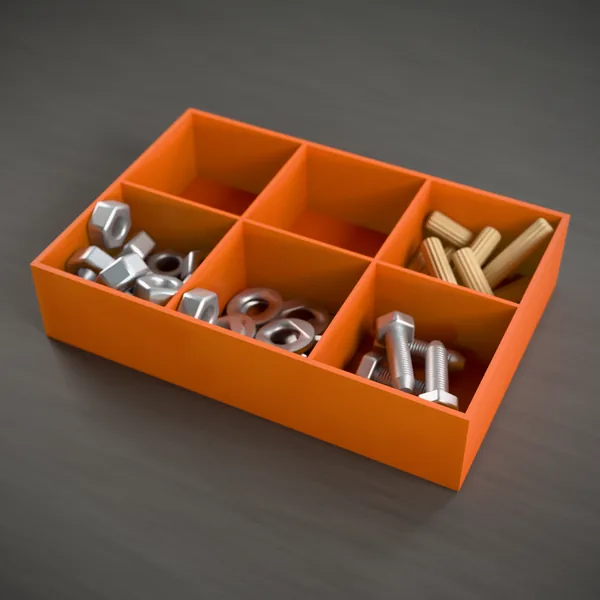
Unsere Modelle bringen ihn mit, wo eine große Fläche auf dem Bett liegt: Die Box mit Deckel hat 3 mm Radius als Standard, die Gridfinity-Grundplatte 4 mm. Der Sortierkasten hat scharfe Ecken — bei 200 mm Länge in ASA bekommt er Brim-Ohren.
Der Laptop-Ständer hochkant steht auf einer Platte von mindestens 100 × 120 mm, 8 mm stark. Das ist die Geometrie, die zuerst warpt — deshalb PLA, Raum über 20 °C, kein Fenster daneben.
Diese Fehler machen es schlimmer
- Klebestift und Brim zuerst → verdeckt eine schlecht gequetschte erste Schicht → Platte waschen, Z-Abstand prüfen, Helfer danach
- Lüfter bei ASA auf 100 % → Außenwand kühlt schneller als der Kern, Ecken und Schichten reißen → 30 % nach Prusament, erste 3 Schichten ohne Lüfter
- Füllung 80 % „für die Stabilität“ → mehr Material, mehr Zug, mehr Warping → 25 % Gyroid, Stabilität über Wände (Infill und Stabilität)
- Bett 20 °C höher „zur Sicherheit“ → erste Schicht bleibt weich, der Elefantenfuß wächst → 5 bis 10 °C, dann messen
Weiterlesen: Die sechs Ursachen, wenn die erste Schicht gar nicht hält, stehen in Erste Schicht und Haftung. Welches Material welche Temperatur braucht, in Material.