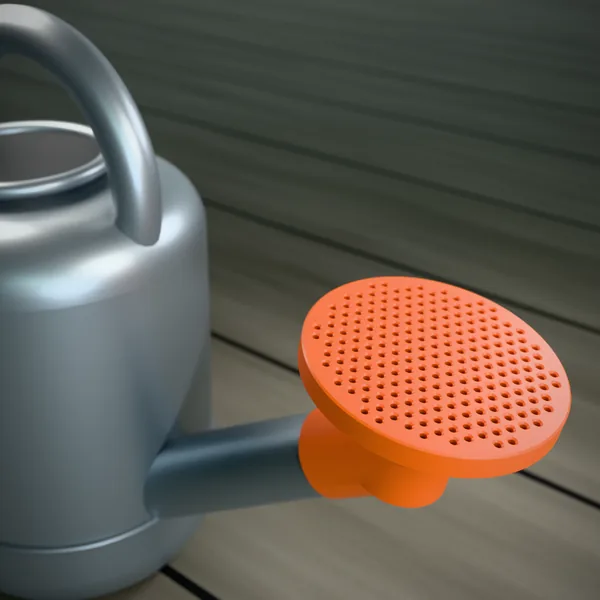
Die Brause deiner Gießkanne ist verloren, gebrochen oder passt nach dem Kannenwechsel nicht mehr. Am Ende dieser Anleitung sitzt eine gedruckte Ersatzbrause fest auf der Tülle und gießt so schnell, wie die Tülle Wasser liefert.
Tülle am Ende messen, nicht am Körper
Tüllen sind nicht genormt. Herstellerangaben für 8- bis 14-l-Kannen reichen von 24 bis 30 mm außen, für 2- bis 6-l-Kannen liegen sie um 20 bis 24 mm. Deshalb misst du, statt eine Tabelle zu nehmen.
Miss den Außendurchmesser dicht hinter der Tüllenkante. Dort sitzt später die Hülse. Viele Tüllen werden nach hinten dicker — der vordere Wert zählt.
Miss ein zweites Mal, um 90° gedreht. Weicht der zweite Wert ab, trägst du den größeren ein.
Miss den Innendurchmesser mit den inneren Messschnäbeln. Der Konfigurator rechnet mit 2 mm Tüllenwand, also innen 4 mm weniger als außen. Ist deine Tülle innen weiter, wähle den Kopf eine Stufe größer.
Miss, wie weit die Tülle vom Ende an gerade bleibt. Die Hülse braucht mindestens 20 mm Aufstecktiefe, 30 mm sind die Vorgabe. Knickt die Tülle nach 25 mm ab, trägst du 25 mm ein.
Du hast drei Zahlen: außen, innen, Aufstecktiefe. Alle drei stehen auf 0,5 mm genau.
Die konische Hülse klemmt ohne Gewinde
Die Hülse ist innen vorn 0,1 mm weiter als die Tülle und hinten 0,5 mm weiter. Die Tülle gleitet deshalb fast bis zum Anschlag frei hinein und klemmt auf den letzten Millimetern.
Gekaufte Brausen sitzen nach demselben Prinzip: Bei Haws verjüngt sich die Messinghülse von 22,4 auf 21,5 mm, beim Gärtnermodell von 15,8 auf 15,3 mm. Der Druck stellt die Hülse nach oben, weg vom Druckbett, deshalb quetscht kein Elefantenfuß ihre Öffnung enger.
Mehr Löcher gießen schneller, größere gießen härter
Wasser verlässt den Kopf nur so schnell, wie alle Löcher zusammen durchlassen. Ist diese Austrittsfläche kleiner als der Tüllenquerschnitt, staut es sich, und die Brause tröpfelt, statt zu gießen. Haws löst das bei seinen Messingbrausen mit mehr Löchern gleichen Durchmessers — der Strahl bleibt weich, die Menge steigt.
Wähl den Kopf: 55, 70 oder 90 mm. Ein größerer Kopf bekommt mehr Löcher und damit mehr Austritt, ohne dass der Strahl härter wird.
Lass die Löcher bei 1,8 mm. 1,5 mm ist die Untergrenze; darunter verschließt die erste Schicht die Löcher. Für Beete, die einen kräftigeren Strahl vertragen, nimmst du 2,5 mm.
Lies die Prüfung unter dem Modell. Sie vergleicht die Austrittsfläche in mm² mit dem Tüllenquerschnitt. Steht sie auf Rot, wähle den Kopf oder die Löcher größer.
Die Prüfung meldet „Austritt reicht für die Tülle“, und die Zahl der Löcher steht in der Zusammenfassung.
45° gießt nach oben, gerade nach vorn
Die geneigte Hülse ist die klassische Form: Der Kopf zeigt nach oben, der Strahl fällt als Bogen auf das Beet. Die gerade Hülse gießt in Richtung der Tülle — für Töpfe und Balkonkästen, die vor dir stehen. Geneigt braucht der Kopf mehr Platz neben der Hülse; der Konfigurator nennt das Mindestmaß.
Lochscheibe nach unten drucken, dann aufstecken
Leg die Lochscheibe flach aufs Druckbett. So steht das Modell im Konfigurator. Jedes Loch weitet sich unten 0,5 mm bei 45°, damit die erste Schicht es nicht zuquetscht.
Druck in PETG mit eingeschalteter Bauteilkühlung. Der Kegel zur Hülse und die geneigte Hülse liegen genau bei 45° und kommen ohne Stützen aus.
Halte die fertige Scheibe gegen das Licht. Jedes Loch muss durchscheinen.
Schieb die Brause bis zum Anschlag auf die Tülle. Die letzten Millimeter klemmen; ein Drehen um eine Viertelumdrehung hilft.
Die Brause sitzt bis zum Anschlag und dreht sich nicht von selbst. Beim Gießen kommt aus jedem Loch ein Strahl.
Wenn es nicht klappt
| Symptom | Ursache | Was tun |
|---|---|---|
| Hülse geht nicht bis zum Anschlag | Tülle wird nach hinten dicker als vorn gemessen | Tülle an der Aufstecktiefe messen, Tüllenmaß um 0,5 mm erhöhen |
| Brause fällt beim Gießen ab | Aufstecktiefe unter 20 mm oder Tüllenmaß zu groß | 30 mm tief wählen, Tüllenmaß um 0,5 mm verringern |
| Gießt langsam, tröpfelt | Austrittsfläche unter 80 % des Tüllenquerschnitts | Kopf 90 mm oder Löcher 2,5 mm |
| Einzelne Löcher sind zu | erste Schicht zu tief gequetscht | Z-Abstand prüfen, siehe Erste Schicht |
| Kopf verzieht sich im Sommer | PLA gedruckt, wird ab 55 °C weich | PETG, in der Sonne ASA |
Weiterlesen: Warum 45° die Grenze ohne Stützen ist, steht in Überhänge und Brücken. Welches Material draußen hält, in PLA, PETG oder ASA. Wie viel Luft eine Steckverbindung braucht, in Spiel und Passung.