Der Drucker steht, das Benchy aus dem Werksspeicher ist fertig, und jetzt? Diese Anleitung bringt dich am ersten Tag zu einem Teil, das du benutzt: ein Kabelclip, der zu deinem Kabel passt.
Druckplatte waschen, PLA laden
Wasch die Druckplatte mit warmem Wasser und Spülmittel, trockne sie mit dem Tuch. Bambu Lab empfiehlt für strukturierte Platten Spülmittel, weil Alkohol das Fett verteilt; Prusa für glatte Platten 90 % Isopropanol.
Leg PLA ein. PLA druckt bei 200 bis 215 °C auf 55 bis 60 °C Bett, ohne Kleber und ohne geschlossenes Gehäuse. Alles andere kommt später.
Wenn dein Drucker das Bett automatisch vermisst, lass das laufen. Die Bettvermessung tastet die Platte ab und gleicht Unebenheiten aus.
Wasser läuft auf der Platte als Film ab, nicht in Tropfen. Das ist der Bambu-Test für eine fettfreie Platte.
Kabelclip nach Maß drucken
Miss dein Kabel mit dem Messschieber. Notier den Durchmesser auf 0,1 mm, gemessen an der dicksten Stelle.
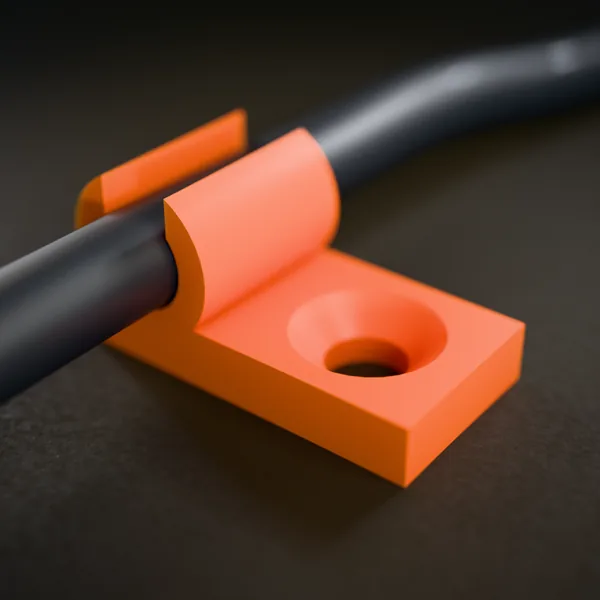
Öffne den Kabelclip und trag den Durchmesser ein. Spiel 0,3 mm und Wandstärke 1,6 mm stehen schon drin. Das Modell empfiehlt PETG für federnde Lippen; in PLA nimm ein dickes Kabel, das Netzkabel statt des Ladekabels.
Zieh die STL in den Slicer und wähl das Profil „0.20mm Standard“. Ändere sonst nichts.
Starte den Druck und schau der ersten Schicht 2 Minuten zu. Die Bahnen liegen matt und glatt nebeneinander, ohne Lücken und ohne Wülste.
Nach 6 Minuten hältst du einen Clip unter 1 g in der Hand. Das Kabel rastet von oben ein und sitzt.
Fünf Einstellungen entscheiden, der Rest ist Profil
Das Standardprofil enthält Hunderte Werte. Fünf davon lohnen den Blick, die übrigen lässt du am ersten Tag stehen. Werte aus dem K1-Profil von OrcaSlicer und der Prusa-Materialtabelle:
Was du heute nicht anfasst: Beschleunigung, Rückzug, Flussrate, Lüfter. Diese Werte hat der Hersteller für sein Gerät gemessen, und ein falscher Rückzug zieht dieselben Fäden wie feuchtes Filament.
Die nächsten drei Drucke bauen aufeinander auf
Druck vier Filament-Clips für deine Spule. 12 Minuten. Der Clip liegt auf der Seite, damit die Schenkel federn statt zu brechen.
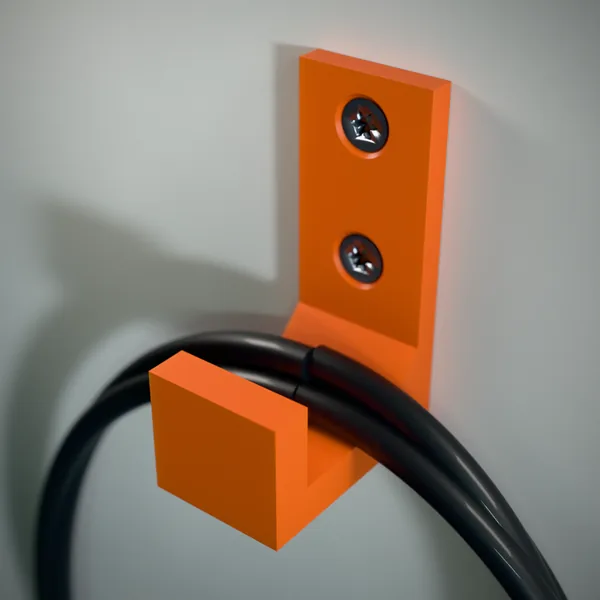
Druck einen Wandhaken mit 30 mm Ausladung. 14 Minuten. Er liegt flach, die Schichten laufen längs durch den Arm. Hier siehst du zum ersten Mal, warum die Druckrichtung zählt.
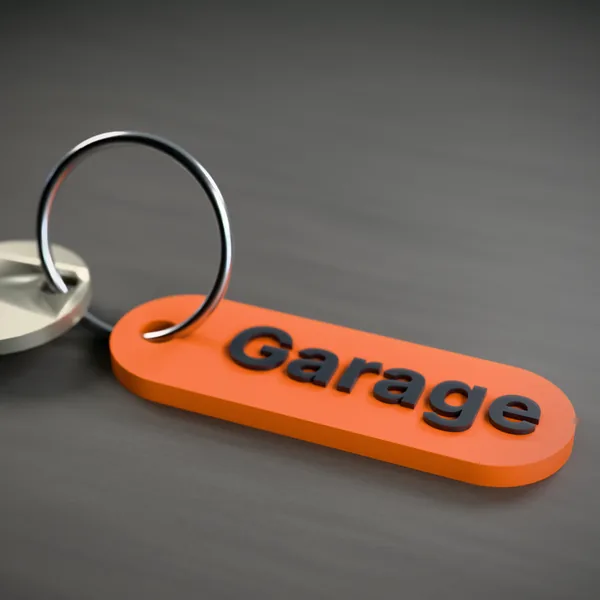
Druck einen Schlüsselanhänger mit Namen. 7 Minuten. 8-mm-Schrift, erhaben oder zweifarbig. Der erste Druck mit Text zeigt, wie fein deine Düse zeichnet.
Drei Teile in unter 35 Minuten, alle im Gebrauch. Du kennst jetzt Passung, Druckrichtung und Schrift.
Wenn es nicht klappt
| Symptom | Ursache | Was tun |
|---|---|---|
| Erste Schicht löst sich an den Ecken | Platte fettig oder Düse zu hoch | Platte mit Spülmittel waschen, Z-Abstand um 0,05 mm senken |
| Fäden zwischen den Teilen | Filament feucht | 8 Stunden bei 50 °C trocknen, siehe Filament trocknen |
| Clip klemmt das Kabel nicht | Durchmesser zu groß gemessen | nachmessen, Spiel von 0,3 auf 0,2 mm; später in PETG |
| Unterkante steht über, Clip kippelt | Elefantenfuß, erste Schicht gequetscht | Kompensation 0,15 mm, siehe Elefantenfuß |
Die drei Fehler, die jeder macht:
- 100 % Füllung „für die Stabilität“ → doppeltes Material, 40 % mehr Zeit, kaum fester → 15 % lassen, lieber eine Wand mehr
- Bett 10 °C heißer „für die Haftung“ → erste Schicht bleibt weich, Elefantenfuß → Platte waschen statt heizen
- Am ersten Tag PETG → Fäden, Klumpen an der Düse, klebt an der Platte fest → PLA, bis es zuverlässig läuft
Weiterlesen: Warum der Haken flach liegt, erklärt Druckrichtung und Stabilität. Was die erste Schicht braucht, Erste Schicht und Haftung.