Welchen Radius hat die Tischkante, die du nachfräsen willst? Welcher Abrundfräser passt zur alten Leiste? Eine Radienlehre beantwortet das in Sekunden — und gedruckt kostet sie wenige Gramm Filament statt eines Stahlsatzes.
Nase und Kerbe prüfen Innen- und Außenradius
Ein Innenradius ist eine Hohlkehle: die Rundung in einer Nut oder einer Ecke. Dort hältst du die runde Nase hinein. Ein Außenradius ist eine abgerundete Kante; darüber legst du die runde Kerbe. Geprüft wird beides gleich: Lehre ansetzen, gegen das Licht halten, kein Spalt sichtbar.
Stahllehren aus dem Handel arbeiten genauso. Ein Satz R 1 bis R 7 hat 17 konkave und 17 konvexe Blätter in 0,25- oder 0,5-mm-Schritten, aus Federstahl mit 45 HRC. Die gedruckte Lehre ersetzt den Stahl nicht in der Dreherei, wohl aber in der Holzwerkstatt und am Drucker.
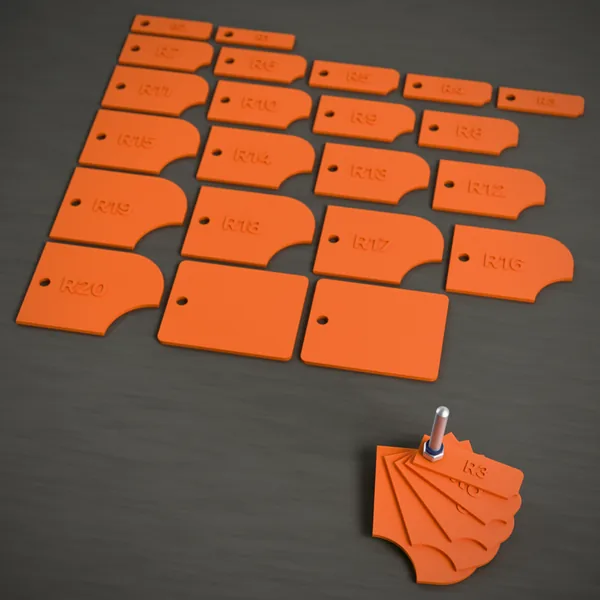
So ist ein gedrucktes Blatt aufgebaut:
- Länge 40 mm plus Radius, Breite zwei Radien plus 8 mm
- Dicke 2 mm, wählbar von 1,5 bis 4 mm
- Radius 0,6 mm erhaben aufgedruckt
- Loch 5,4 mm für eine M5-Schraube
Der Drucker trifft den Radius auf 0,2 mm
Ein Bogen aus dem Drucker ist ein Vieleck. Die Lehre rechnet mit 6 Ecken je Millimeter Radius, mindestens 24 und höchstens 96. Der Abstand zwischen Sehne und Kreis liegt damit bei allen Radien unter 0,03 mm — kleiner als jede Linie der Düse.
Die Linie ist der größere Posten. Die Düse legt rund 0,45 mm breite Bahnen ab, und die Hälfte davon ragt bei jeder Kontur über die Sollkante hinaus oder in sie hinein. Außenmaße fallen dadurch größer aus, Löcher und Kerben um 0,2 bis 0,3 mm im Durchmesser kleiner. Am Radius ist das die Hälfte: 0,1 bis 0,15 mm.
Der Schrumpf beim Abkühlen kommt dazu, bei PLA 0,3 bis 0,4 %. Bei R 20 sind das 0,07 mm, bei R 5 nichts, was du messen kannst. Prusa rät für Maßhaltigkeit zu „Außenwand zuerst“: Die äußere Linie liegt dann, bevor die inneren Bahnen sie nach außen drücken.
Fächer, Plättchen oder Kamm — je nach Werkbank
- Fächer — alle Blätter auf einer M5-Schraube zwischen zwei Deckplatten, klappbar wie das Taschenmesser aus Stahl. Für die Schublade und die Baustelle.
- Lose Plättchen — jedes Blatt einzeln mit Aufhängeloch. Für die Lochwand, wenn du meist nur zwei oder drei Radien brauchst.
- Kamm — ein Streifen mit Nasen oben und Kerben unten. R 1 bis R 20 in 1-mm-Schritten wäre 514 mm lang, deshalb teilt sich der Kamm ab 250 mm in mehrere Streifen mit je eigenem Loch.
Wähle die Schrittweite nach der Genauigkeit: Bei 0,5-mm-Schritten liegt die Abweichung der Lehre nahe an der halben Stufe. Ab 1 mm Schritt ist der Unterschied zwischen zwei Blättern eindeutig sichtbar.
So prüfst du Lehre und Kante
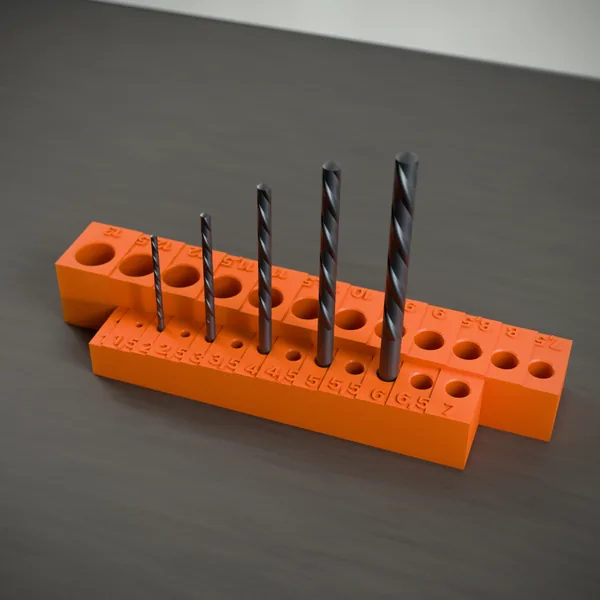
Leg einen Bohrerschaft in die Kerbe. Ein 10-mm-Bohrer hat R 5, sein Schaft ist rund und auf Maß. Der Bohrer-Ständer hält die Referenzen bereit.
Miss die Kerbe mit dem Messschieber. Die Kerbe ist ein Viertelkreis in der Ecke: Ihre Tiefe und ihre Breite sind je ein Radius.
Halte die Lehre an die Kante und schau gegen das Licht. Bei zwei Blättern ohne Spalt liegt der Radius dazwischen.
Wähle den Fräser nach dem Blatt. Abrundfräser gibt es von R 2 bis R 15, darunter Zollmaße wie 6,35 und 12,7 mm; ein R-3-Fräser hat 19,1 mm Durchmesser.
Der Bohrerschaft liegt ohne Lichtspalt in der Kerbe, der Messschieber zeigt den Radius auf 0,2 mm.
Diese Fehler verfälschen die Lehre
- Elefantenfuß an der Unterkante → die Kerbe ist unten enger als oben → Kompensation 0,2 mm, siehe Elefantenfuß
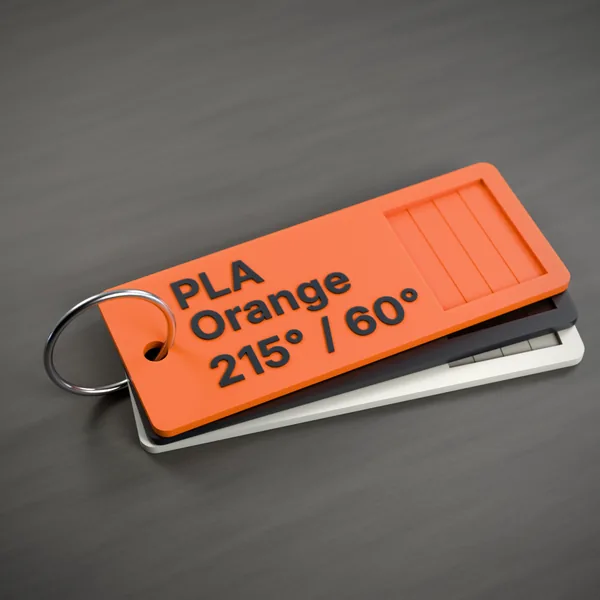
- Feuchtes Filament → Linien werden breiter, die Kerbe kleiner → Spule 8 Stunden trocknen, Werte im Musterchip festhalten
- Blatt mit 1,5 mm gewählt → es biegt sich beim Andrücken, der Lichtspalt lügt → 2 mm Dicke, die Voreinstellung
- Mit Brim gedruckt → Reste des Brims sitzen an Nase und Kerbe → ohne Brim drucken, das Blatt liegt flach und haftet von selbst
Weiterlesen: Warum Löcher kleiner ausfallen als gezeichnet, steht in Spiel und Passung. Welche Maße Bohrer, Bits und Schrauben haben, in Normmaße der Werkstatt. Wie klein die erhabene Zahl auf dem Blatt werden darf, in Schrift drucken.